Консультации.
Просмотров всего: 175; сегодня: 6.
Как выполняется электромуфтовая сварка ПНД труб
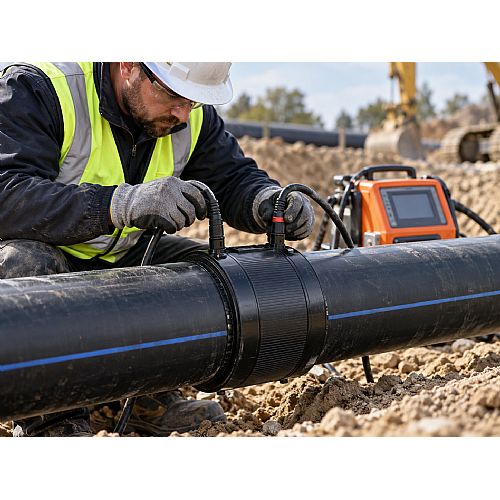
Полиэтиленовые трубопроводы ценят за устойчивость к коррозии, небольшой вес и длительный срок службы. Но надежность всей системы зависит не только от характеристик трубы. Слабым местом может стать соединение, если оно выполнено с нарушением технологии. Один из способов получить прочный и герметичный стык – электромуфтовая сварка ПНД труб, при которой элементы соединяются с помощью специальных фитингов со встроенным нагревательным элементом. Метод особенно удобен там, где недостаточно пространства для работы стыкового сварочного аппарата или необходимо подключиться к уже смонтированному трубопроводу. Электромуфты применяют при устройстве водопроводов, газовых и технологических сетей, ремонте коммуникаций, монтаже ответвлений и соединении участков в колодцах и траншеях.
Как устроено электромуфтовое соединение
Основной элемент такого соединения – фитинг из полиэтилена, внутри которого находится электрическая нагревательная спираль. Это может быть обычная соединительная муфта, отвод, тройник, переход или седелка для устройства ответвления. Перед сваркой концы подготовленных труб вводятся в фитинг. Затем к контактам муфты подключается сварочный аппарат. После подачи напряжения спираль нагревается, а полиэтилен на внутренней поверхности фитинга и наружной поверхности трубы начинает размягчаться.
Материалы переходят в пластичное состояние и под действием возникающего давления формируют единую сварную зону. После окончания цикла нагрева соединение должно остыть в неподвижном состоянии. Только после этого оно может воспринимать эксплуатационные нагрузки. Принцип кажется простым, однако качество стыка зависит от точного соблюдения нескольких операций. Ошибка на этапе подготовки поверхности способна свести к минимуму преимущества даже исправного профессионального оборудования.
Где используют электромуфты
Технология востребована не только при строительстве новых трубопроводов. Ее часто выбирают для реконструкции и ремонта сетей.
Электромуфтовая сварка подходит для:
– соединения отдельных участков полиэтиленовых труб;
– монтажа трубопроводов в стесненных условиях;
– установки тройников и других фасонных элементов;
– ремонта поврежденных участков;
– создания ответвлений от действующей магистрали;
– работы внутри колодцев и узких траншей.
В таких ситуациях использовать оборудование для стыковой сварки бывает неудобно: для него необходимо свободное пространство, позволяющее установить центратор и перемещать трубы. Электромуфта располагается непосредственно на месте будущего соединения, поэтому зона выполнения работ остается относительно компактной.
Подготовка трубы важнее самого нагрева
Одна из распространенных ошибок – воспринимать электромуфтовую сварку как почти полностью автоматический процесс. Аппарат действительно способен самостоятельно задать или проконтролировать режим нагрева, но он не подготовит поверхности вместо монтажника. На полиэтилене в процессе хранения и эксплуатации формируется наружный слой, который необходимо удалить механическим способом. Простого протирания трубы недостаточно. Для этого используют специальный скребок, позволяющий снять тонкий слой материала по всей площади будущего контакта с фитингом.
Подготовка обычно включает несколько операций:
1. Трубу ровно обрезают под требуемым углом.
2. Определяют глубину ее входа в фитинг.
3. С поверхности удаляют окисленный слой.
4. Зону сварки очищают от загрязнений.
5. Трубы устанавливают в требуемое положение и фиксируют.
6. Муфту монтируют без перекоса и чрезмерного усилия.
После обработки поверхности нежелательно касаться подготовленного участка руками. Жир, влага или грязь способны ухудшить формирование сварной зоны. Особенно внимательно работают в траншеях, где на трубу легко попадает грунт или вода. Если подготовленный участок загрязнился, его необходимо привести в состояние, предусмотренное технологией монтажа, прежде чем устанавливать фитинг.
Зачем нужна фиксация труб
Во время нагрева полиэтилен размягчается, поэтому взаимное положение деталей должно оставаться неизменным. Для этого применяют позиционеры и другие фиксирующие приспособления. Трубы не должны создавать на фитинг изгибающую или растягивающую нагрузку. Даже небольшое смещение в момент формирования соединения способно нарушить равномерность сварной зоны. Фиксация нужна не только во время нагрева. После отключения аппарата материал еще некоторое время остается пластичным. Попытка раньше срока передвинуть трубу, демонтировать позиционер или продолжить монтаж может повредить еще не сформировавшийся стык. Поэтому у электромуфтового соединения есть два важных временных параметра: продолжительность собственно сварочного цикла и период охлаждения. Второй нельзя считать формальностью.
Как проходит сварочный цикл
После установки фитинга к его контактам подключают кабели сварочного аппарата. Параметры режима зависят от конкретной муфты. На многих фитингах используется штрихкод, содержащий необходимые данные для сварочного цикла. Аппарат считывает информацию сканером и задает требуемые параметры. У некоторых моделей оборудования предусмотрен ручной ввод.
Во время цикла встроенная спираль нагревает прилегающий полиэтилен. Контролировать процесс попытками поправить фитинг или двигать трубы нельзя. Если аппарат сообщил об ошибке, необходимо определить ее причину и действовать в соответствии с требованиями к конкретному изделию и оборудованию. Повторный запуск сварки уже прогретой муфты без предусмотренной производителем процедуры может привести к непредсказуемому результату. Поэтому любой аварийно завершившийся цикл требует отдельной оценки, а не механического повторения операции.
Какое оборудование требуется монтажнику
Сам сварочный аппарат – это лишь часть комплекта. Для качественного монтажа нужен инструмент, позволяющий правильно подготовить и зафиксировать детали. В рабочий комплект могут входить труборез, ручной или ротационный скребок, позиционер, измерительный инструмент и средства для очистки поверхности. При отсутствии стационарного электроснабжения используют подходящий источник питания.
Аппарат должен обеспечивать параметры, необходимые для выбранных фитингов. Значение имеет и стабильность электропитания. Если напряжение существенно отклоняется от допустимого диапазона, сварочный цикл может завершиться ошибкой или пройти некорректно. На крупных объектах полезна возможность регистрации выполненных операций. Некоторые аппараты сохраняют данные о сварочных циклах, что позволяет контролировать монтаж и вести документацию по выполненным соединениям.
Ошибки, которые портят надежный стык
Большинство проблем связано не с самой электромуфтой, а с нарушением последовательности работ. Хороший фитинг не компенсирует плохо подготовленную трубу.
К характерным ошибкам относятся:
– отсутствие механической зачистки поверхности;
– недостаточная площадь снятого наружного слоя;
– загрязнение трубы после подготовки;
– наличие воды в зоне соединения;
– перекос фитинга;
– отсутствие надежной фиксации;
– движение труб во время нагрева;
– нагрузка на соединение до окончания охлаждения;
– использование деталей, не соответствующих параметрам трубопровода.
Нежелательно и чрезмерно снимать материал при зачистке. Задача состоит не в уменьшении диаметра трубы, а в равномерном удалении наружного слоя в пределах зоны сварки.
Электромуфтовая или стыковая сварка
Обе технологии позволяют создавать неразъемные соединения полиэтиленовых труб, но оптимальная область применения у них различается. Для протяженной магистрали из труб одинакового диаметра стыковая сварка часто оказывается рациональнее. Она не требует муфты на каждом соединении, что особенно заметно при большом количестве прямолинейных стыков.
Электромуфтовый способ дает преимущества там, где геометрия или условия монтажа усложняют работу стыковой машины. Например, при ремонте участка существующей сети нельзя свободно перемещать обе стороны трубопровода. Похожая ситуация возникает при работе в небольшом колодце или при монтаже ответвления. Поэтому эти способы не столько конкурируют между собой, сколько решают разные монтажные задачи. На одном объекте вполне могут использоваться обе технологии.
Что влияет на стоимость работ
Цена соединения складывается не только из стоимости самой сварочной операции. Необходимо учитывать диаметр трубы, тип фитинга, количество стыков, доступность места монтажа и подготовительные работы. Электромуфтовые фитинги увеличивают стоимость каждого отдельного соединения по сравнению с обычным стыком труб. Но в ремонте или сложных монтажных условиях этот расход может компенсироваться сокращением объема земляных работ и отсутствием необходимости создавать большую рабочую зону для сварочной машины.
Отдельный фактор – квалификация монтажника. Автоматизация сварочного цикла уменьшает риск ошибки при выборе режима, но не отменяет требований к подготовке труб и контролю соединения.
Как проверяют готовое соединение
Сразу после окончания цикла оценивать стык как полностью готовый нельзя. Сначала выдерживают предусмотренное время охлаждения. После этого проверяют правильность положения деталей и состояние соединения. На некоторых фитингах предусмотрены индикаторы сварки, но их выход сам по себе не является универсальным доказательством качества всего стыка. Он показывает прохождение определенного этапа процесса, тогда как результат зависит и от подготовки поверхностей. После завершения монтажа трубопровод контролируют в соответствии с требованиями проекта и назначением системы. Проверка готовой сети позволяет выявить проблемы не только в отдельных сварных соединениях, но и в других элементах монтажа.
Вопрос надежности
Главное преимущество электромуфтового способа – возможность получить прочное соединение без громоздких операций с перемещением труб. Метод удобен при ремонте, устройстве ответвлений и монтаже в местах, где пространство ограничено. При этом качество сварки формируется еще до включения аппарата. Правильная зачистка, чистая поверхность, точное положение деталей и надежная фиксация имеют не меньшее значение, чем выбранный режим нагрева.
Если эти этапы выполнены правильно, а после сварочного цикла выдержано необходимое время охлаждения, электромуфта становится частью цельной полиэтиленовой системы, рассчитанной на длительную эксплуатацию.
Изображение (фото): chatgpt.com, www.сварка-пнд.москва

Ньюсмейкер: Камелот
Интересно: