Консультации.
Просмотров всего: 198; сегодня: 126.
Сварка ПНД труб при ремонте коммунальных сетей

Авария на водопроводе в жилом квартале редко ограничивается повреждением одной трубы. Для коммунальных служб она означает необходимость перекрыть подачу воды, организовать земляные работы, найти место утечки и восстановить герметичность трубопровода. Пока ремонтная бригада работает в котловане, жители остаются без водоснабжения, а движение транспорта и пешеходов может быть ограничено. При реконструкции коммунальных сетей всё шире применяют трубы из полиэтилена низкого давления (ПНД). Они не подвержены электрохимической коррозии, обладают сравнительно небольшой массой и допускают создание герметичных неразъёмных соединений. Для монтажа используют стыковую и электромуфтовую сварку. Выбор технологии зависит от характера повреждения, диаметра труб, доступности ремонтного участка и условий проведения работ.
Где сварка ПНД труб применяется в коммунальном хозяйстве
Полиэтиленовые трубопроводы используют в системах холодного водоснабжения, водоотведения, газораспределения и других инженерных сетях, если характеристики материала соответствуют условиям эксплуатации. В жилищно-коммунальном хозяйстве они востребованы при замене изношенных металлических коммуникаций, строительстве внутриквартальных водопроводов и подключении новых объектов.
При плановой реконструкции коммунальные предприятия могут заменять протяжённые участки трубопроводов, постепенно выводя из эксплуатации сети с высокой аварийностью. Полиэтиленовые трубы позволяют сократить количество потенциально уязвимых разъёмных соединений, а их гибкость облегчает прокладку на участках со сложной конфигурацией трассы.
Иные требования возникают при устранении локальных повреждений. Ремонт приходится выполнять в существующем котловане, иногда рядом с кабельными линиями, теплотрассами и фундаментами зданий. Возможности перемещения труб ограничены, поэтому технология соединения должна соответствовать фактическим условиям работы.
Стыковая сварка при замене коммунальных трубопроводов
При реконструкции протяжённых участков водопроводных сетей одним из наиболее распространённых способов соединения полиэтиленовых труб остаётся стыковая сварка. Её принцип заключается в нагреве подготовленных торцов с последующим соединением под установленным давлением.
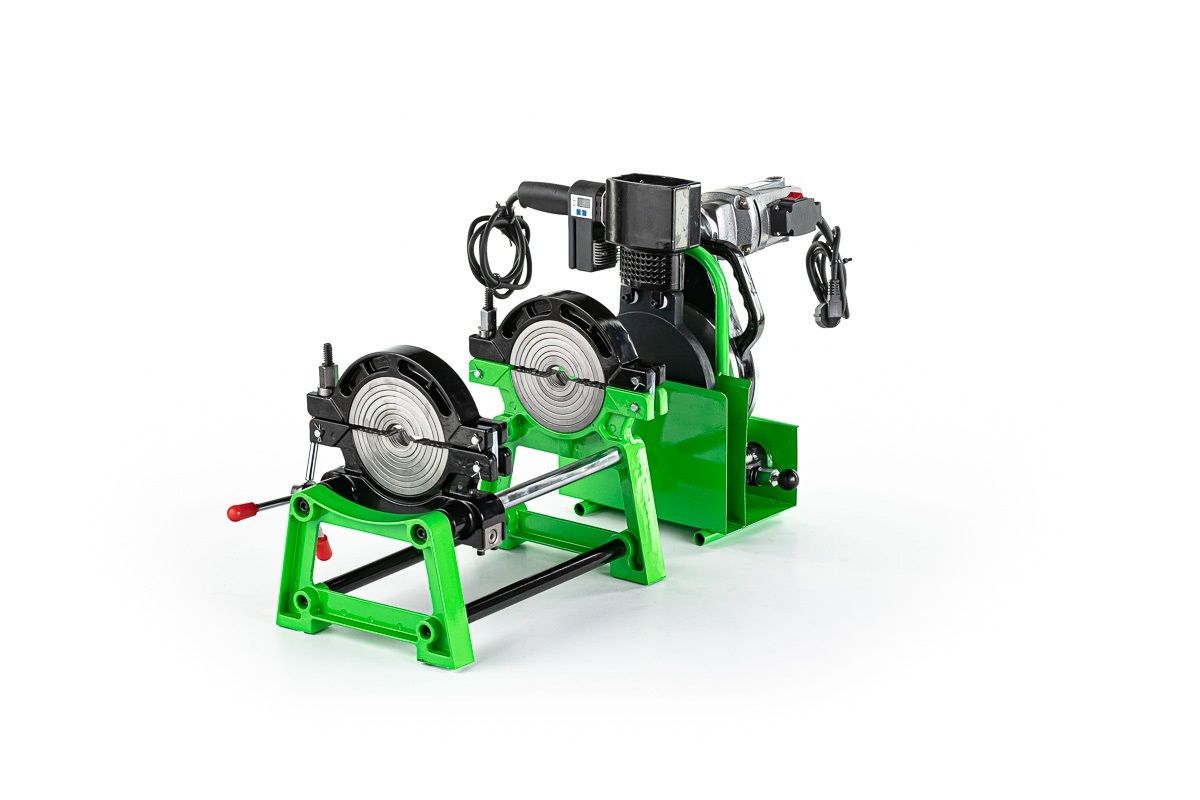
Для выполнения таких работ применяют сварочный аппарат для ПНД труб с гидравлическим приводом. Оборудование оснащается центратором для фиксации труб, торцевателем для подготовки соединяемых поверхностей и нагревательной плитой. Гидравлическая система обеспечивает перемещение зажимов и создание необходимого усилия при формировании сварного соединения.
Технология удобна при монтаже новых участков водопровода, когда трубы можно последовательно размещать на подготовленной площадке. Отсутствие дополнительных фитингов на прямых соединениях снижает расходы на материалы, а механизация процесса позволяет поддерживать установленные параметры сварки. Однако оборудование требует свободного пространства для размещения центратора и выполнения технологических операций. Кроме того, соединяемые трубы должны соответствовать требованиям выбранной процедуры сварки по материалу, геометрическим характеристикам и допустимым условиям соединения.
Электромуфтовая сварка при устранении аварий
При повреждении действующего водопровода коммунальная бригада не всегда может использовать стыковую сварку. Трубы уже находятся в грунте, их положение ограничено, а перемещение концов для установки нагревательной плиты и выполнения осадки может оказаться невозможным. В подобных обстоятельствах применяется электромуфтовая технология. Соединение выполняется с помощью специального фитинга, внутри которого расположена электрическая нагревательная спираль. При подаче тока она нагревает прилегающие поверхности полиэтилена, обеспечивая их сплавление. Для проведения работ используют муфтовый сварочный аппарат для ПНД труб, позволяющий задавать необходимые электрические параметры сварочного цикла. Многие модели поддерживают автоматический ввод данных со штрихкода фитинга и регистрацию выполненных операций.
Электромуфтовая сварка удобна при замене коротких повреждённых участков, установке ремонтных вставок и подключении ответвлений. Для формирования соединения не требуется осевое перемещение труб, что облегчает работу в ограниченном пространстве. При этом технология предъявляет строгие требования к подготовке поверхностей. Наружный окисленный слой полиэтилена необходимо удалить, а соединяемые элементы очистить и надёжно зафиксировать. Попадание грязи или влаги в зону сварки способно нарушить формирование шва даже при правильно установленном режиме аппарата.
Организация ремонта в городской застройке
Работа коммунальных служб осложняется плотным расположением подземных коммуникаций. В одном котловане могут находиться водопроводные трубы, электрические кабели, канализационные коллекторы и линии связи. Поэтому ремонтная бригада должна учитывать не только технологию сварки, но и ограничения рабочей площадки. Перед ремонтом необходимо установить точное расположение повреждения, определить материал и характеристики трубопровода, согласовать отключение обслуживаемого участка. Для работы с напорными сетями требуется безопасно сбросить давление, освободить ремонтируемую часть трубопровода от воды и подготовить рабочую зону.
При организации сварочных работ учитывают несколько обстоятельств:
-
Размеры котлована. Пространства должно хватать для установки оборудования, подготовки труб и безопасной работы специалистов.
-
Состояние трубопровода. Перед соединением необходимо проверить геометрию труб, состояние поверхности и отсутствие повреждений в зоне будущего шва.
-
Электроснабжение. Сварочному оборудованию требуется источник питания с характеристиками, соответствующими технической документации.
-
Погодные условия. Осадки, низкая температура и ветер могут потребовать установки защитного укрытия и дополнительных мер подготовки.
-
Время охлаждения. Сварное соединение нельзя подвергать нагрузкам раньше срока, установленного технологией.
-
Контроль герметичности. Перед восстановлением эксплуатации выполняют предусмотренные проектом и нормативными требованиями проверки и испытания.
Продолжительность отключения водоснабжения зависит не только от времени сварки. Существенную часть ремонтного цикла занимают подготовка котлована, удаление повреждённого участка, установка новой трубы и последующие испытания.
Как коммунальным службам выбирать оборудование
Для специализированной монтажной организации, выполняющей масштабную реконструкцию сетей, и небольшой аварийной бригады требования к сварочным аппаратам будут различаться. При плановой замене трубопроводов определяющими характеристиками становятся диапазон рабочих диаметров, устойчивость системы создания усилия, точность поддержания температуры и удобство многократного выполнения однотипных операций. Гидравлическое оборудование позволяет работать с трубами значительного диаметра, однако его масса и габариты могут затруднять транспортировку и размещение в небольших котлованах.
Для аварийных служб важнее мобильность, возможность быстрого подключения оборудования и совместимость с используемыми электросварными фитингами. Аппарат должен обеспечивать стабильное выполнение сварочного цикла в условиях выездного ремонта.
Полезной функцией становится протоколирование сварочных операций. Сохранённые данные позволяют установить параметры выполненного соединения, время работы и идентификатор сварочного цикла. Это упрощает ведение технической документации и разбор возможных дефектов.
При выборе оборудования необходимо учитывать расходы на его обслуживание, доступность запасных частей, периодичность технических проверок и подготовку персонала. Даже функциональный аппарат не обеспечит качественную сварку, если оператор не умеет правильно подготовить трубы и соблюдать технологические требования.
Почему скорость ремонта не должна снижать качество сварки
Аварийные работы сопровождаются постоянным дефицитом времени. Коммунальные службы стремятся быстрее восстановить водоснабжение, особенно если отключение затрагивает многоквартирные дома, социальные учреждения или крупные жилые районы. Однако попытки ускорить сварку за счёт сокращения времени нагрева или охлаждения создают риск образования дефектного соединения. Последствия могут проявиться не сразу, а после нескольких циклов изменения давления или температурных нагрузок.
При стыковой сварке нарушение установленных параметров приводит к неправильному формированию шва. При электромуфтовой технологии преждевременное снятие фиксирующих устройств способно вызвать смещение деталей, пока материал ещё не приобрёл необходимую прочность. Поэтому сокращать продолжительность ремонта следует за счёт организации работ, а не изменения технологических режимов. Предварительная комплектация оборудования, наличие подходящих фитингов, подготовленных ремонтных вставок и исправного источника электропитания позволяют избежать задержек непосредственно на объекте.
Экономика ремонта и срок службы коммунальных сетей
Стоимость восстановления трубопровода определяется не только ценой сварочного оборудования и соединительных материалов. В расчёт входят земляные работы, транспортировка техники, трудозатраты ремонтной бригады, продолжительность отключения потребителей и восстановление благоустройства. При замене длинного участка сети стыковая сварка часто оказывается экономически выгоднее благодаря отсутствию соединительных фитингов. На коротком аварийном участке электромуфтовое соединение может потребовать более дорогих материалов, но сократить объём земляных работ и упростить монтаж.
Для коммунального предприятия существенна и вероятность повторного повреждения. Некачественно выполненный шов может привести к новой аварии, повторному вскрытию грунта и дополнительным расходам. Поэтому оценивать стоимость ремонта только по цене одного соединения недостаточно.
При реконструкции коммунальных сетей всё больше возможностей предоставляет оборудование с электронным контролем и регистрацией рабочих параметров. Документирование сварочных циклов помогает формировать историю выполненных работ и улучшать производственный контроль. При этом фактическое качество соединения по-прежнему зависит от подготовки поверхности, соблюдения технологических режимов и квалификации сварщика.
Стыковая и электромуфтовая сварка дополняют друг друга в практике жилищно-коммунального хозяйства. Первая позволяет эффективно монтировать протяжённые участки полиэтиленовых трубопроводов, вторая облегчает локальные ремонты и работу в стеснённых условиях городской застройки. Наличие оборудования для обеих технологий расширяет возможности коммунальных служб, позволяя выбирать способ соединения с учётом характера повреждения, особенностей трубопровода и требований к надёжности восстановленного участка.
Изображение (фото): truborezoff.ru

Ньюсмейкер: — 10 публикаций
Интересно:



